Artykuł sponsorowany
Jak ustawienia lasera CO2 zmieniają krawędź PMMA i PCV przed klejeniem i montażem
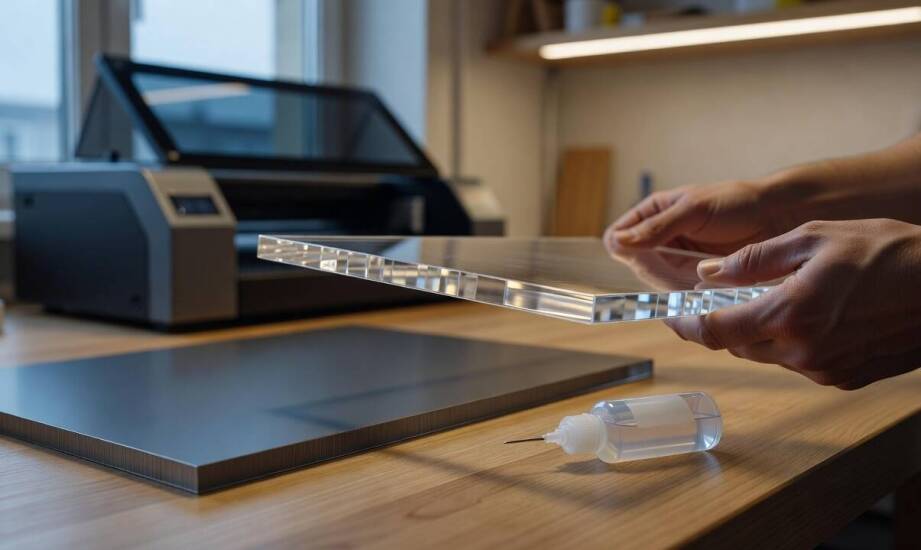
Obróbka płyt PMMA za pomocą naświetlaczy wydaje się procesem prostym, jednak wady krawędzi ujawniają się zazwyczaj dopiero podczas aplikacji spoiwa rozpuszczalnikowego lub finalnego montażu konstrukcji. Niewidoczne na pierwszy rzut oka mikro-nadtopienia, zmatowienia lub wewnętrzne naprężenia materiału powodują słabe wiązanie kleju i powstawanie pęcherzy powietrza. Zrozumienie parametrów wiązki pozwala uniknąć nierówności przy składaniu standów reklamowych, kasetonów świetlnych czy gablot wystawienniczych. Wielu początkujących operatorów maszyn zakłada, że wszystkie tworzywa sztuczne reagują na ciepło w zbliżony sposób. Tymczasem próby podobnej obróbki twardego polichlorku winylu niosą ze sobą zupełnie inne, poważne zagrożenia dla samego sprzętu i zdrowia ludzkiego.
Przeczytaj również: Dlaczego gumowe stopy regulacyjne są niezbędne w przemyśle?
Jak parametry wiązki kształtują PMMA i dlaczego unikać PVC?
Moc naświetlacza, prędkość przesuwu głowicy oraz położenie ogniskowej decydują o bilansie termicznym w strefie cięcia akrylu. Zbyt wysoka moc przy niskiej prędkości przejazdu prowadzi do przegrzania materiału, powodując widoczne falowanie i zniekształcenie brzegu wyciętego detalu. Zbyt niska moc wymusza konieczność wielokrotnego powtarzania ścieżki, co znacząco zwiększa ryzyko nierównomiernego topienia krawędzi. Ustawienie ogniskowej precyzyjnie na powierzchni płyty lub w jej środkowej osi pozwala uzyskać idealnie gładką, szklistą powierzchnię. Przesunięcie tego punktu poza optymalną płaszczyznę roboczą powoduje zjawisko poszerzenia rzazu i wyraźny spadek estetyki produktu końcowego.
Przeczytaj również: Dlaczego warto korzystać z produktów bez recepty w walce z świerzbem norweskim?
Poważnym błędem produkcyjnym jest umieszczanie na ruszcie maszyny płyt z twardego polichlorku winylu. Cięcie PVC przy użyciu technologii CO2 skutkuje wydzielaniem silnie żrącego i toksycznego chlorowodoru. Ten agresywny gaz bezpośrednio zagraża płucom i drogom oddechowym pracowników hali produkcyjnej. Opary te błyskawicznie niszczą precyzyjną mechanikę plotera, powodując nieodwracalną korozję soczewek, luster galwanometrycznych oraz metalowych prowadnic osiowych. Z tego powodu materiały winylowe należy poddawać wyłącznie zimnej obróbce mechanicznej, wykorzystując klasyczne frezarki.
Przeczytaj również: Jakie są najnowsze trendy w systemach wentylacji i rekuperacji?
W przypadku całkowicie bezpiecznego dla optyki PMMA na ostateczny efekt wizualny wpływają dodatkowe zjawiska fizyczne. Ciemniejsze wybarwienia akrylu wylewanego pochłaniają energię fotonów nieznacznie szybciej niż warianty w pełni transparentne. Pozostawiona na czas pracy maszyny cienka folia ochronna topi się na obrzeżach detalu i pozostawia uporczywy osad. Skomplikowana geometria wyrobu z bardzo ostrymi narożnikami utrudnia prawidłowe odprowadzanie zgromadzonego ciepła, sprzyjając miejscowym deformacjom struktury polimeru.
Gładka krawędź a klejenie strukturalne i druk UV
Jakość uzyskanego brzegu bezpośrednio determinuje skuteczność późniejszego klejenia, nakładania farb utrwalanych promieniami UV oraz mechanicznego gięcia krawędziowego. Do wykonywania trwałych połączeń teowych przy użyciu specjalistycznych preparatów z rodziny Acrifix wymagana jest szczelina montażowa rzędu 0,2–0,5 milimetra. Przy łączeniu masywniejszych płyt, których grubość przekracza 8 milimetrów, producenci chemii przemysłowej zalecają aplikację płynnego spoiwa bezpośrednio na krawędź przed dociśnięciem obu elementów. Poszarpany lub silnie zmatowiony brzeg zaburza swobodną penetrację kapilarną, generując wewnątrz spoiny nieestetyczne pęcherze.
Nowoczesne aplikacje graficzne również wymagają odpowiednio przygotowanego podłoża roboczego. Atramenty polimeryzowane światłem ultrafioletowym lepiej przylegają do gładkich, pozbawionych mikropęknięć powierzchni. Równomierna, szklista struktura krawędzi ułatwia późniejsze gięcie termiczne przy użyciu giętarek drutowych, zapobiegając niekontrolowanemu pękaniu materiału pod wpływem kumulujących się naprężeń. W masowej produkcji mebli sklepowych powtarzalność wymiarowa wyciętych formatek drastycznie skraca czas potrzebny pracownikom na złożenie gotowego wyrobu.
Firmy dystrybuujące i przetwarzające tworzywa sztuczne dla sektora reklamowego budują przewagę dzięki technicznej powtarzalności. Przedsiębiorstwo MURGRABIA opiera swoje procesy na ścisłej kontroli parametrów urządzeń, co minimalizuje potrzebę ręcznego polerowania ciętych płyt. Dla regionalnych producentów reklam zlecających usługi cięcia laserem w Szczecinie, uzyskanie gotowych i czystych krawędzi na wczesnym etapie obróbki eliminuje wąskie gardła. Odpowiednio skalibrowany sprzęt wypuszcza element, który natychmiast trafia na stół montażowy.
Termiczna obróbka akrylu daje zadowalające rezultaty estetyczne wyłącznie wtedy, gdy parametry optyki odpowiadają specyfice tworzywa. Zastosowanie źródła światła o odpowiednio dobranej, wyższej mocy nominalnej pozwala uzyskać gładką krawędź nawet przy bardzo grubych blokach PMMA. Słabsze tuby wymuszają w takich sytuacjach trudne kompromisy prędkościowe, obniżając jakość detalu. Z kolei materiały bazujące na chlorze, niezależnie od dostępnej technologii optycznej, bezwzględnie trafiają na stoły narzędziowe z wrzecionem skrawającym. Precyzyjne rozpoznanie właściwości chemicznych polimeru zapewnia ciągłość produkcji i eliminuje ryzyko awarii cennego parku maszynowego.
Polecane artykuły
Obejmy 8mm a bezpieczeństwo instalacji przeciwpożarowych
Opaski zaciskowe obejma 8 mm odgrywają kluczową rolę w zapewnieniu bezpieczeństwa instalacji przeciwpożarowych. Wykonane z różnych materiałów, takich jak stal nierdzewna czy tworzywa sztuczne, charakteryzują się odpornością na korozję oraz wysoką wytrzymałością. Dzięki tym właściwościom utrzymują st
Pompy ciepła a efektywność energetyczna – co warto wiedzieć przed inwestycją?
Zalety nowoczesnych urządzeń grzewczych są niezaprzeczalne, zwłaszcza gdy mówimy o efektywności energetycznej. Dzięki wykorzystaniu odnawialnych źródeł energii, pompy ciepła znacząco obniżają koszty ogrzewania budynków oraz przygotowywania ciepłej wody użytkowej. Warto również dodać, że mogą współpr